

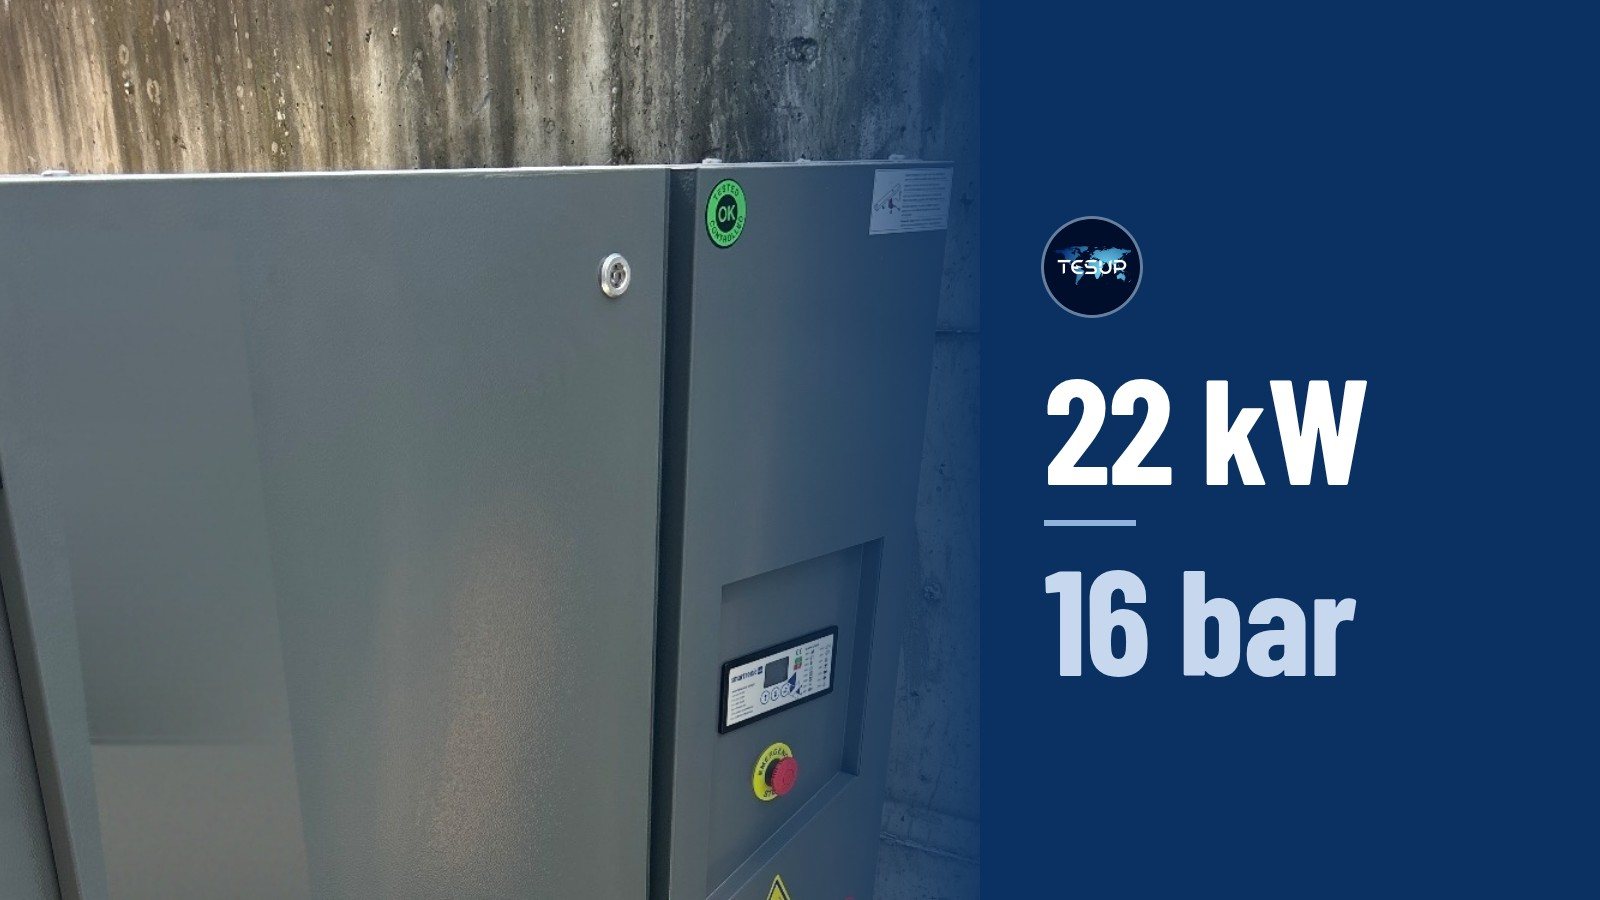
Denne uken ble sju maskiner levert til produksjonsanlegget vårt. Ikke én av dem skjærer noe. De er grunnen til at maskinene som faktisk skjærer kan fortsette å gå, og de er den halvdelen av en fabrikk som aldri havner på et fotografi.
En skjærehall går på luft.
Det er lett å se for seg en fabrikk som maskinene som lager gnister. I praksis er en skjærehall et trykkluftanlegg med skjæremaskiner hengt på. Luft driver pneumatikken på hver eneste maskin på gulvet. Den spenner fast emner og slipper dem. Den rydder et bord mellom to ordrer. Forsvinner den, står de imponerende maskinene stille, uansett hvor nye de er.
Så når vi bygger kapasitet for å skjære mer aluminium, er det i stor grad dette vi egentlig kjøper: kompressorer, en tørke, en tank og rørene som binder det hele sammen.
Kapasitet er ikke skjæremaskinen. Kapasitet er skjæremaskinen, pluss alt som må stemme for at den skal gå hele dagen.
Seksten bar, ikke åtte.
Kompressoren i sentrum av denne leveransen er en 22 kW maskin klassifisert for seksten bar. Vanlig verkstedluft går på sju eller åtte. Nettopp den forskjellen er hele grunnen til at den står her: trykket bestemmes av det den forsyner, ikke av hva som er behagelig for rørene.
Høyere trykk betyr også at alt nedstrøms må bygges deretter. Tørken, tanken, koblingene og slangen har samme klassifisering, og derfor kommer en slik leveranse som et sett og ikke som én maskin. Det er en beslutning du tar én gang, i begynnelsen, eller betaler for gang på gang etterpå.
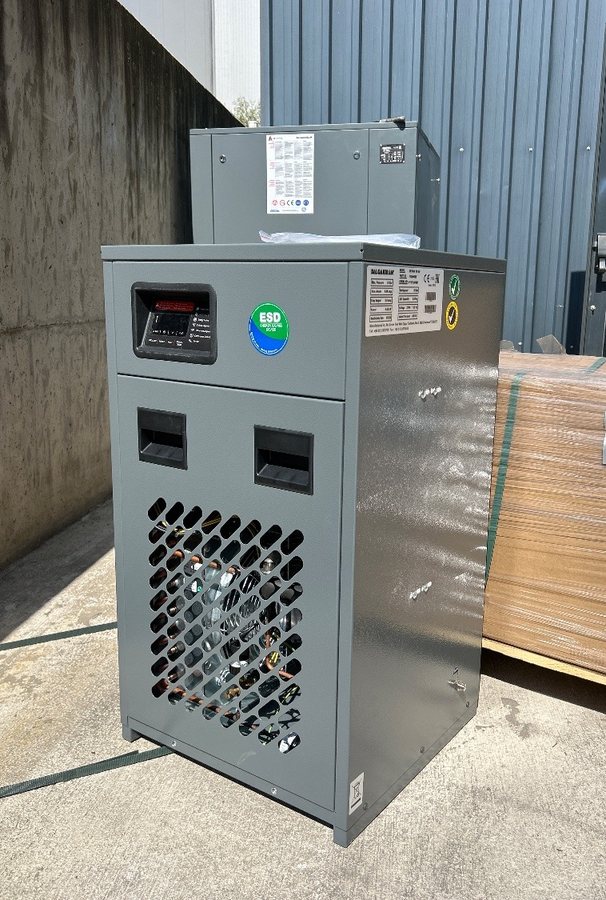
Tørken er den som betyr mest.
Komprimer luft, og du konsentrerer vannet som allerede var der. Det vannet kondenserer så et sted nedstrøms — i en ledning, i en ventil, på en del. Det tærer rør innenfra, det forkorter levetiden til hver eneste pneumatikkdel det når, og på aluminium etterlater det merker på flater vi er i ferd med å lakkere.
En kjøletørke løser det på den minst glamorøse måten som finnes: kjøl luften, la fuktigheten kondensere der du vil ha den, drener den bort, og send luften tørr videre. Ingen fotograferer en tørke. Den er likevel den ene komponenten som avgjør om resten av anlegget holder seg friskt.
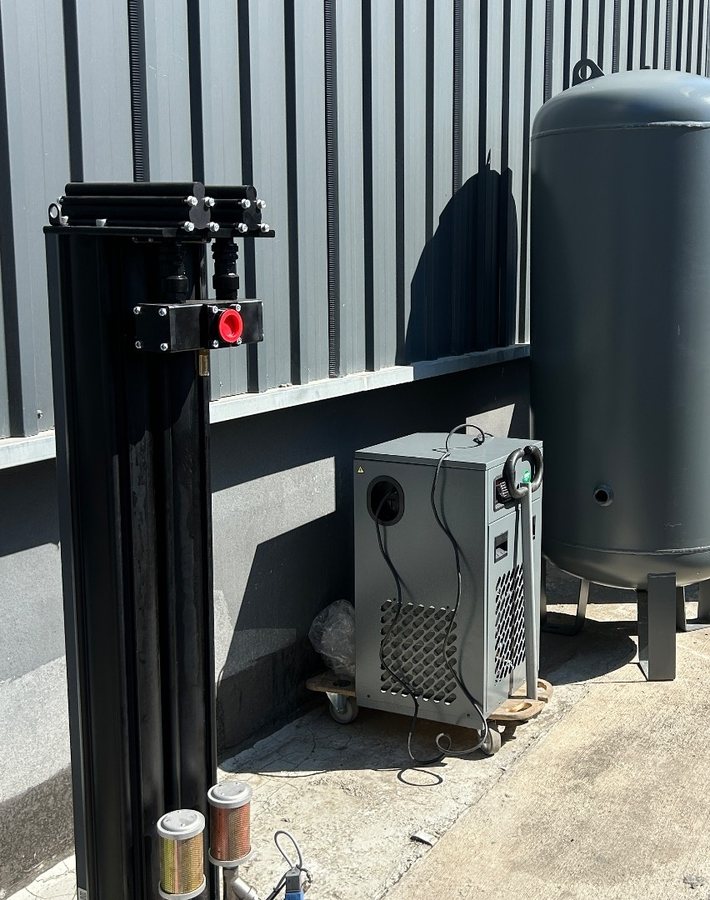
Og tanken kjøper tid.
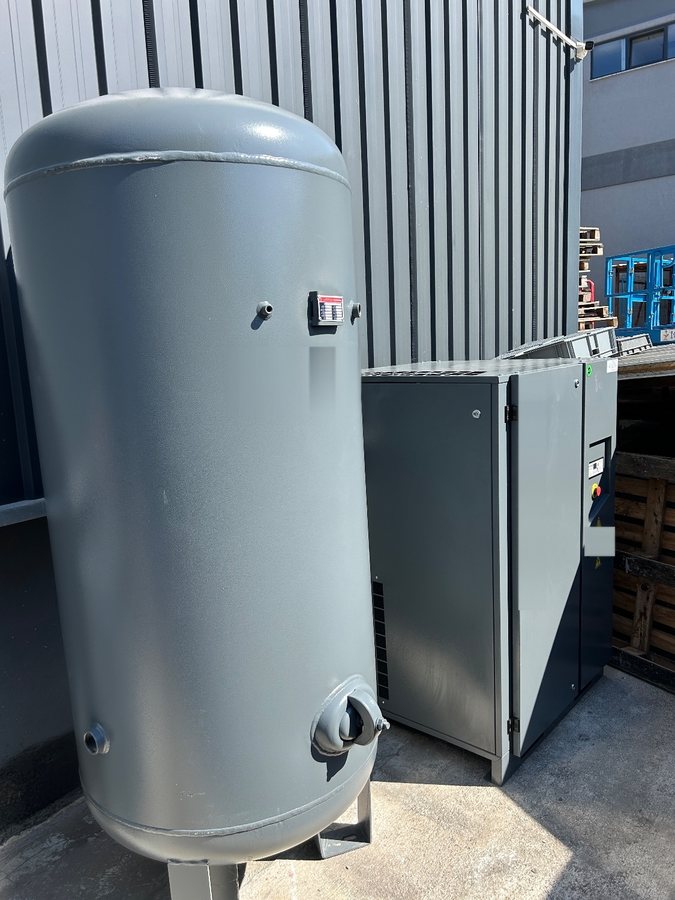
Forbruket i et verksted er ikke jevnt. Det kommer i rykk, og en kompressor som svarer på hvert rykk alene, bruker livet sitt på å starte og stoppe. Tanken tar opp det. Den holder en reserve, jevner ut toppene, holder trykket stabilt i den andre enden av hallen og lar kompressorene gå på en måte som ikke sliter dem ut.
Stabilt trykk er ingen komfort. Det er forskjellen på en maskin som oppfører seg likt klokka fire om ettermiddagen som klokka åtte om morgenen, og en som ikke gjør det.
Hva dette egentlig kjøper: timer.
Ingenting av dette gjør et snitt raskere. Det fjerner grunnene til at en skjærelinje stopper: trykk som svikter når tre maskiner trekker samtidig, fuktighet som når en ventil, én enkelt kompressor som bærer hele bygget og må skånes.
Mer aluminium gjennom hallen betyr flere blader, flere hus, flere deksler. Den produksjonen begrenses av timene maskinene faktisk går, ikke av antallet maskiner på gulvet. Denne leveransen handler om de timene.
Sju maskiner inn.
Ingen av dem skjærer.
Alle er grunnen til at vi kan skjære mer.
Fotografiene på denne siden er våre egne, tatt da utstyret ble levert og før noe av det var installert.