

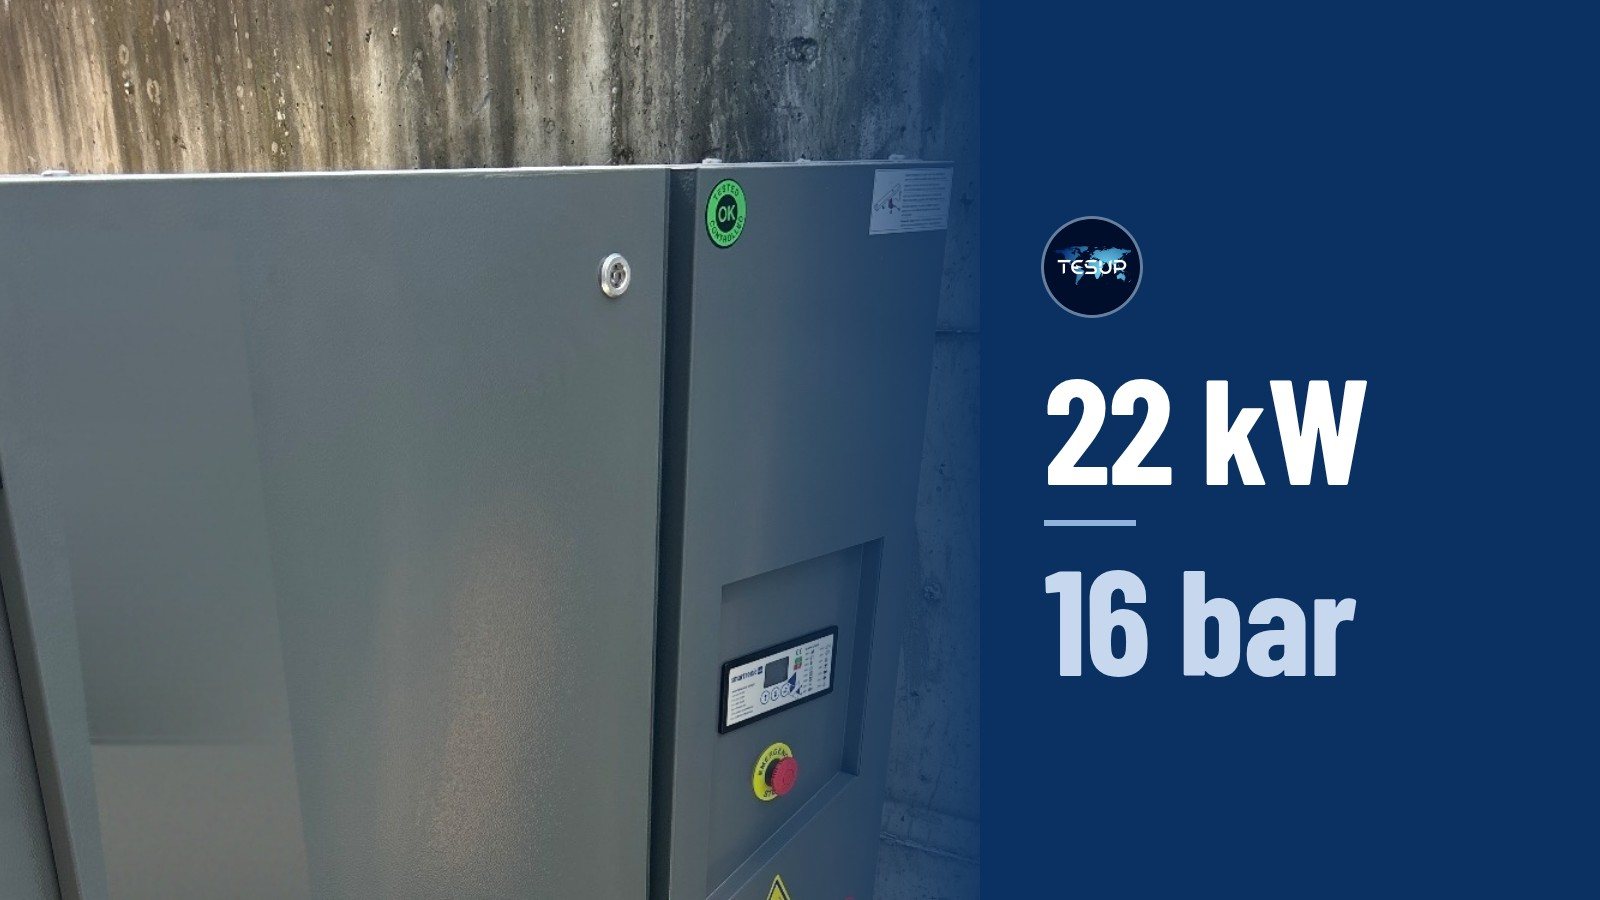
Questa settimana sono state consegnate sette macchine al nostro stabilimento. Nessuna di esse taglia alcunché. Sono il motivo per cui le macchine che tagliano possono continuare a lavorare, e sono quella metà di fabbrica che non finisce mai in una fotografia.
Un reparto di taglio va ad aria.
È facile immaginare una fabbrica come le macchine che fanno scintille. In pratica un reparto di taglio è un impianto di aria compressa a cui sono attaccate delle macchine da taglio. L'aria muove la pneumatica di ogni macchina in reparto. Blocca i pezzi e li rilascia. Libera un banco tra una commessa e l'altra. Toglietela e le macchine che fanno effetto restano ferme, per quanto nuove siano.
Perciò, quando aggiungiamo capacità per tagliare più alluminio, gran parte di ciò che stiamo davvero comprando è questo: compressori, un essiccatore, un serbatoio e le tubazioni che li collegano.
La capacità non è la macchina da taglio. La capacità è la macchina da taglio, più tutto ciò che deve essere vero perché lavori tutto il giorno.
Sedici bar, non otto.
Il compressore al centro di questa consegna è una macchina da 22 kW tarata a sedici bar. La normale aria d'officina lavora a sette o otto. Proprio quella differenza è la ragione per cui si trova qui: la pressione è definita da ciò che alimenta, non dalla comodità delle tubazioni.
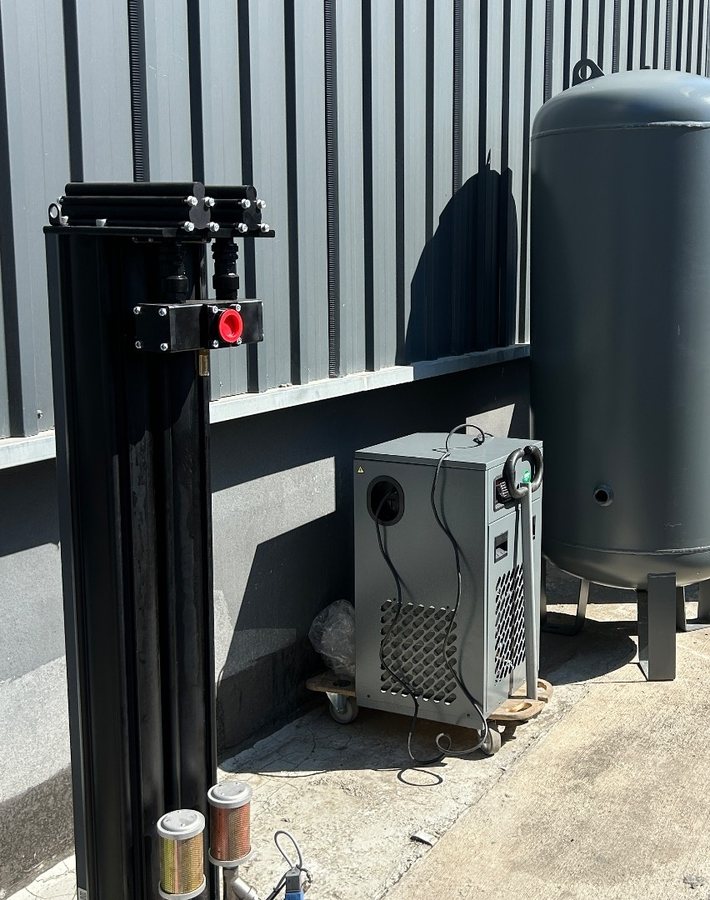
Una pressione più alta significa anche che tutto ciò che sta a valle deve essere costruito di conseguenza. Essiccatore, serbatoio, raccordi e tubo portano la stessa classe, ed è per questo che una consegna come questa arriva come insieme e non come singola macchina. È una decisione che si prende una volta, all'inizio, oppure che si paga ripetutamente dopo.
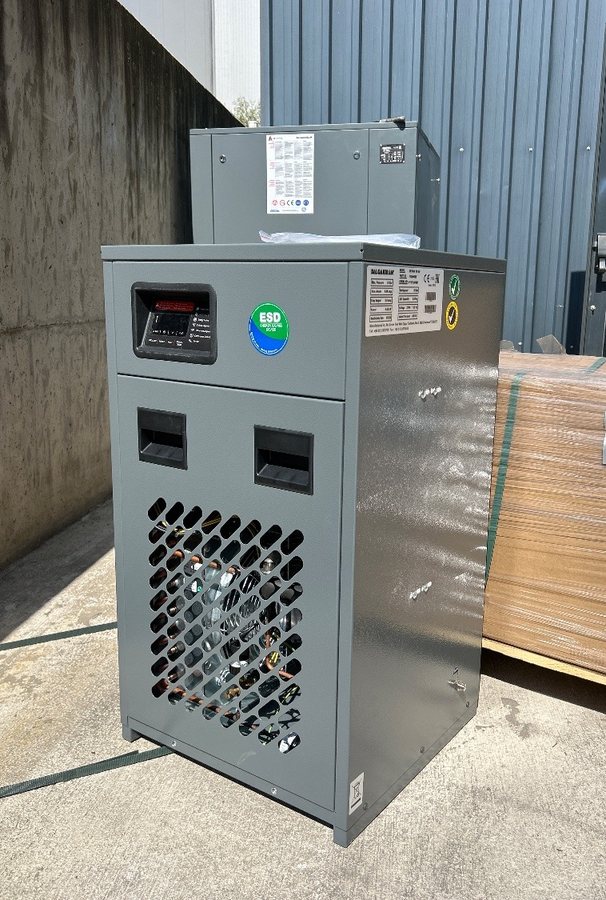
L'essiccatore è quello che conta di più.
Comprimete l'aria e concentrate l'acqua che già conteneva. Quell'acqua poi condensa da qualche parte a valle — in una linea, in una valvola, su un pezzo. Corrode le tubazioni dall'interno, accorcia la vita di ogni componente pneumatico che raggiunge e, sull'alluminio, lascia segni su superfici che stiamo per verniciare.
Un essiccatore frigorifero risolve la cosa nel modo meno spettacolare possibile: raffredda l'aria, lascia che l'umidità condensi dove si vuole, la scarica e manda avanti l'aria asciutta. Nessuno fotografa un essiccatore. Resta comunque l'unico componente che decide se il resto dell'impianto rimarrà in salute.
E il serbatoio compra tempo.
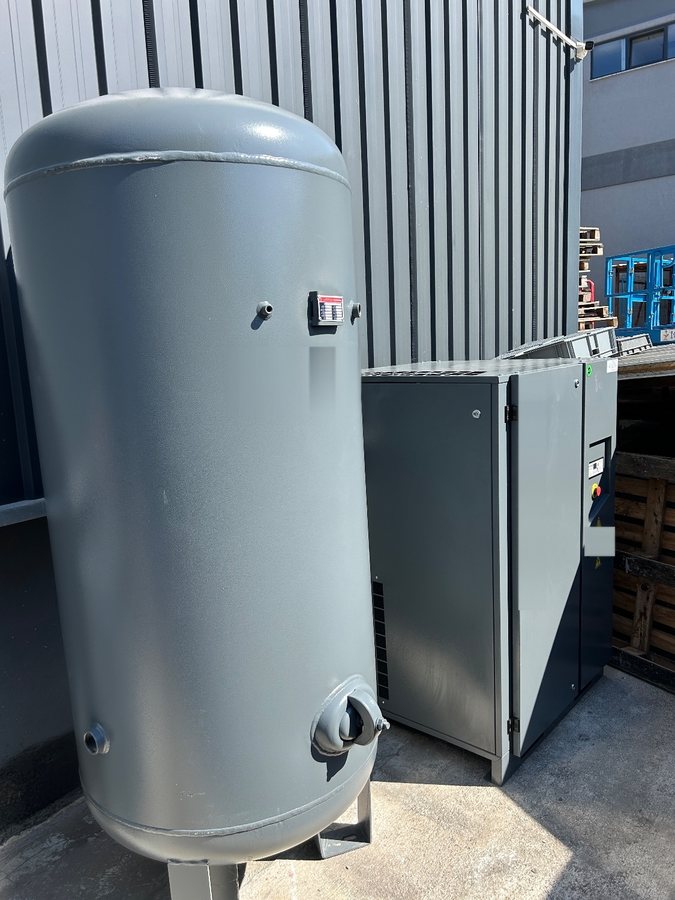
La richiesta in officina non è regolare. Arriva a raffiche, e un compressore che risponde da solo a ogni raffica passa la vita ad avviarsi e fermarsi. Il serbatoio assorbe tutto questo. Tiene una riserva, appiattisce i picchi, mantiene la pressione stabile all'estremità opposta del capannone e lascia lavorare i compressori in un modo che non li consuma.
Una pressione stabile non è un comfort. È la differenza tra una macchina che alle quattro del pomeriggio si comporta come alle otto del mattino e una che non lo fa.
Ciò che si compra davvero: ore.
Niente di tutto questo rende un taglio più veloce. Quello che fa è togliere i motivi per cui una linea di taglio si ferma: la pressione che cede quando tre macchine chiamano insieme, l'umidità che arriva a una valvola, un solo compressore che regge l'intero edificio e va assecondato.
Più alluminio attraverso il reparto significa più pale, più corpi, più carter. Quella produzione è limitata dalle ore in cui le macchine lavorano davvero, non dal numero di macchine presenti. Questa consegna riguarda quelle ore.
Sette macchine consegnate.
Nessuna di esse taglia.
Tutte sono il motivo per cui possiamo tagliare di più.
Le fotografie in questa pagina sono nostre, scattate alla consegna delle attrezzature e prima che qualcosa fosse installato.