

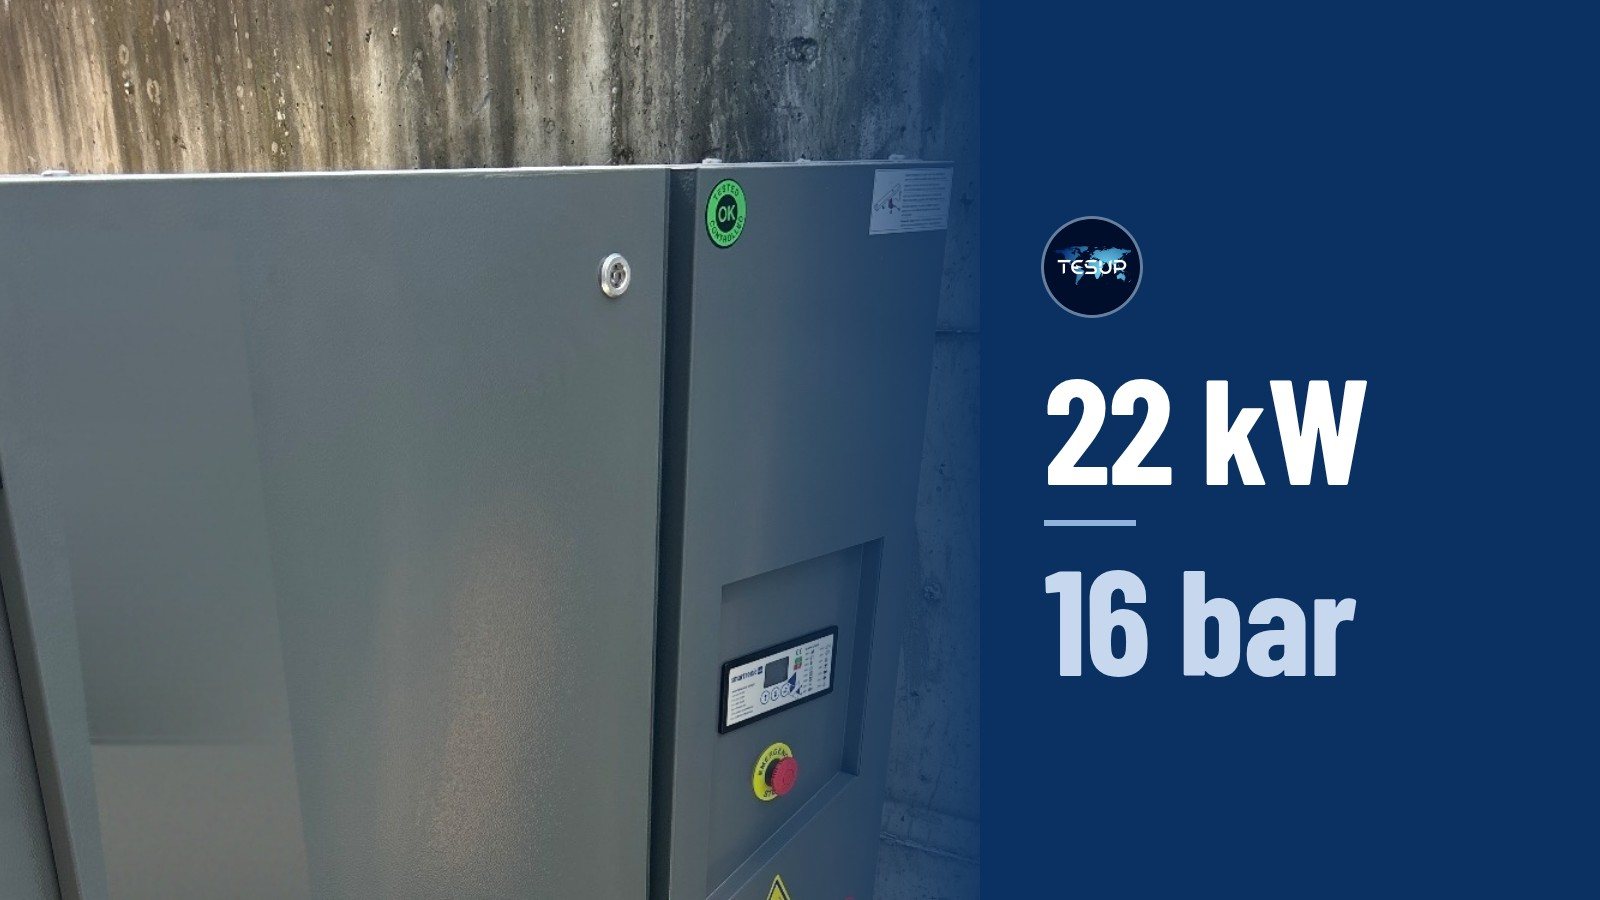
Denne uge blev der leveret syv maskiner til vores produktionssted. Ikke én af dem skærer noget. De er grunden til, at de maskiner, der faktisk skærer, kan blive ved, og de er den halvdel af en fabrik, der aldrig ender på et fotografi.
En skærehal kører på luft.
Det er nemt at forestille sig en fabrik som de maskiner, der laver gnister. I praksis er en skærehal et trykluftanlæg med skæremaskiner hængt på. Luft driver pneumatikken på hver eneste maskine på gulvet. Den spænder emner op og slipper dem igen. Den rydder et bord mellem to ordrer. Forsvinder den, står de imponerende maskiner stille, hvor nye de end er.
Så når vi lægger kapacitet til for at skære mere aluminium, er det i høj grad dette, vi i virkeligheden køber: kompressorer, en tørrer, en beholder og rørene, der binder det hele sammen.
Kapacitet er ikke skæremaskinen. Kapacitet er skæremaskinen plus alt det, der skal være på plads, for at den kan køre hele dagen.
Seksten bar, ikke otte.
Kompressoren i midten af denne leverance er en 22 kW maskine klassificeret til seksten bar. Almindelig værkstedsluft kører på syv eller otte. Netop den forskel er hele grunden til, at den står her: trykket er bestemt af det, den forsyner, ikke af hvad der er nemmest for rørene.
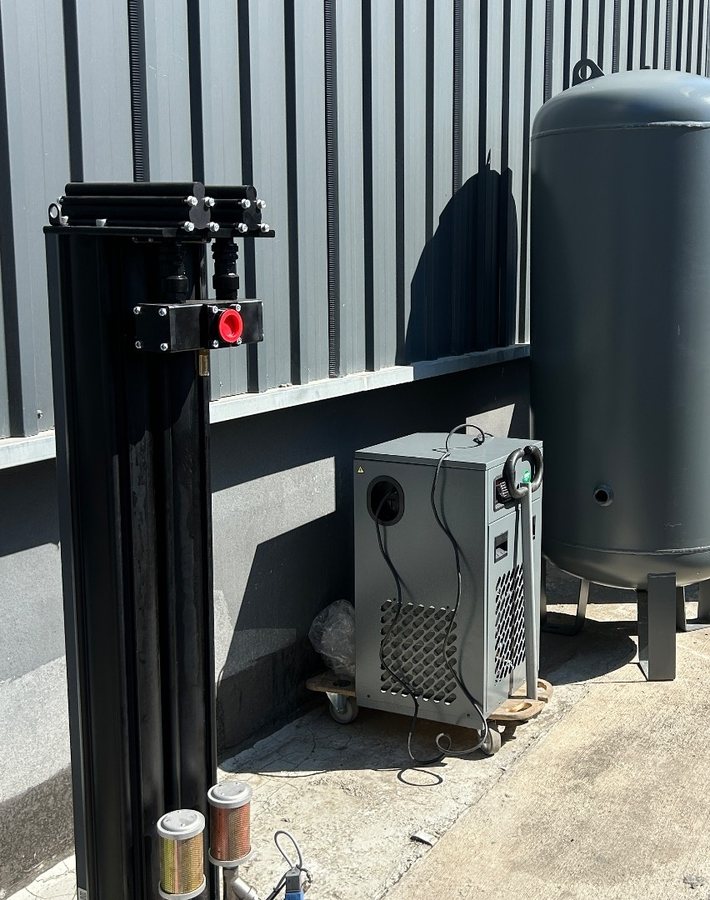
Højere tryk betyder også, at alt nedstrøms skal bygges derefter. Tørreren, beholderen, fittings og slange har samme klassificering, og derfor kommer sådan en leverance som et sæt og ikke som én maskine. Det er en beslutning, man træffer én gang, i begyndelsen, eller betaler for igen og igen bagefter.
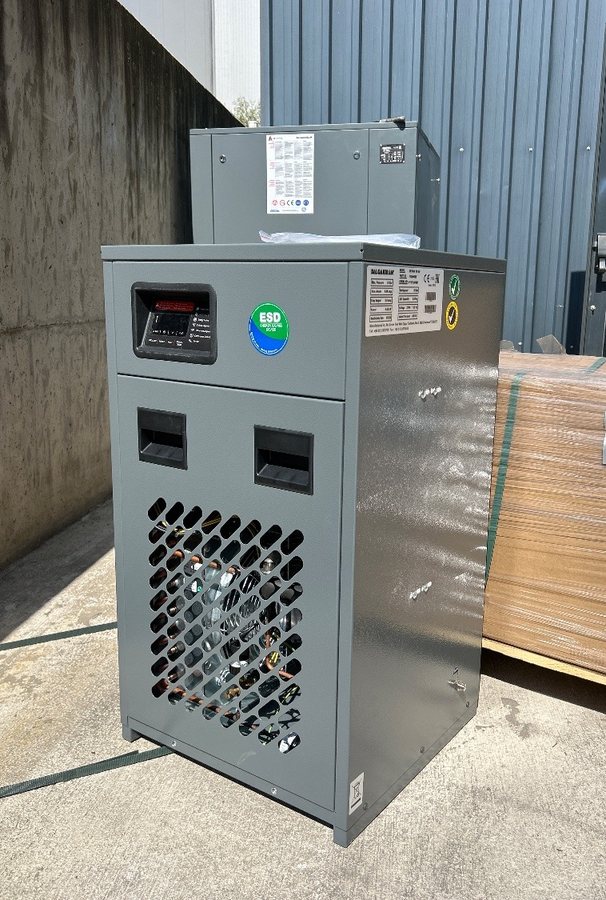
Tørreren er den, der betyder mest.
Komprimér luft, og du koncentrerer det vand, der allerede var i den. Det vand kondenserer så et sted nedstrøms — i en ledning, i en ventil, på et emne. Det tærer rør indefra, det forkorter levetiden på hver eneste pneumatikdel, det når frem til, og på aluminium efterlader det mærker på overflader, vi er ved at skulle lakere.
En køletørrer løser det på den mest uglamourøse måde, der findes: køl luften ned, lad fugten kondensere der, hvor du vil have den, dræn den væk, og send luften tør videre. Ingen fotograferer en tørrer. Den er stadig den ene komponent, der afgør, om resten af anlægget forbliver sundt.
Og tanken køber tid.
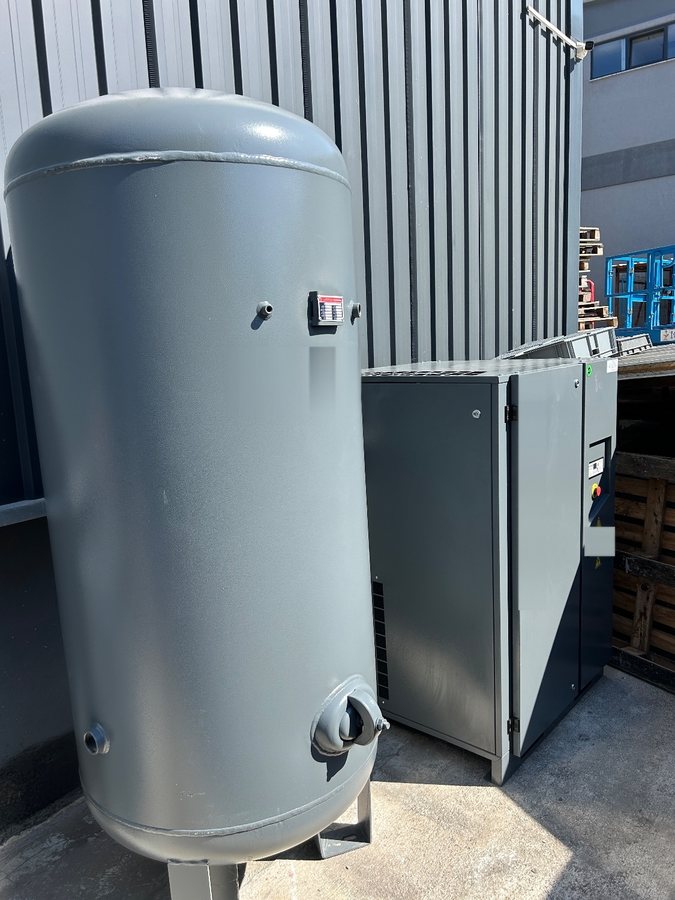
Forbruget i et værksted er ikke jævnt. Det kommer i stød, og en kompressor, der besvarer hvert stød alene, bruger sit liv på at starte og stoppe. Beholderen optager det. Den holder en reserve, flader toppene ud, holder trykket stabilt i den fjerne ende af hallen og lader kompressorerne køre på en måde, der ikke slider dem op.
Stabilt tryk er ikke komfort. Det er forskellen på en maskine, der opfører sig ens klokken fire om eftermiddagen og klokken otte om morgenen, og en, der ikke gør.
Hvad det i virkeligheden køber: timer.
Intet af dette gør et snit hurtigere. Det fjerner grundene til, at en skærelinje standser: trykket falder, når tre maskiner trækker på én gang; fugt når frem til en ventil; én enkelt kompressor bærer hele bygningen og skal passes på.
Mere aluminium gennem hallen betyder flere vinger, flere huse, flere kabinetter. Den produktion begrænses af de timer, maskinerne faktisk kører, ikke af antallet af maskiner på gulvet. Denne leverance handler om de timer.
Syv maskiner ind.
Ingen af dem skærer.
Alle er grunden til, at vi kan skære mere.
Fotografierne på denne side er vores egne, taget da udstyret blev leveret, og før noget af det var installeret.