

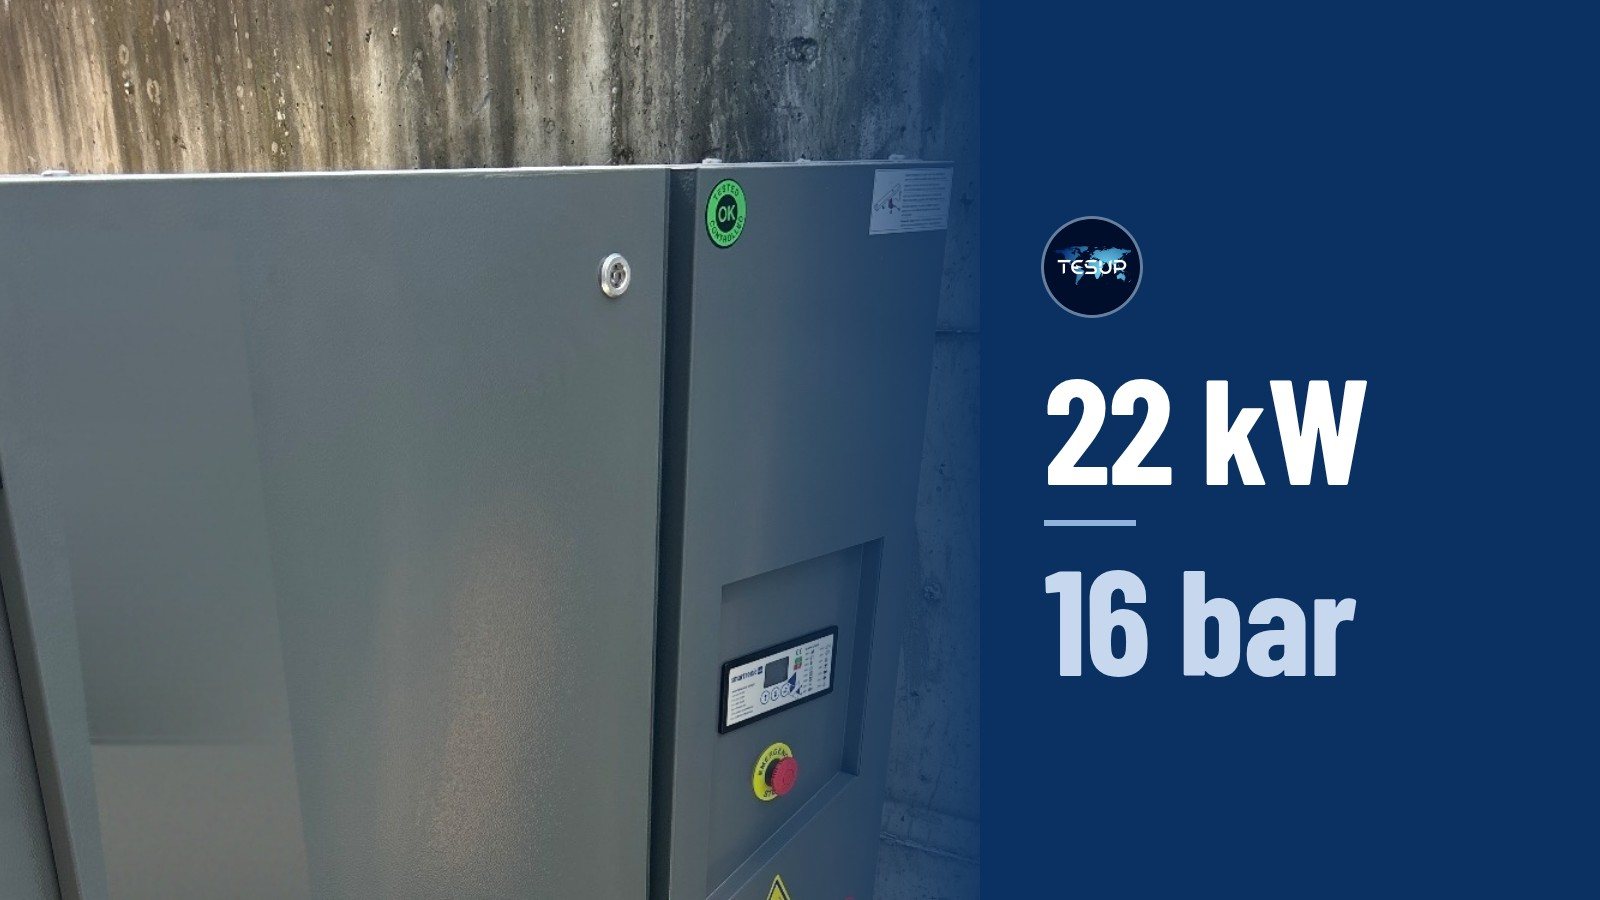
Esta semana se entregaron siete máquinas en nuestra planta de producción. Ninguna de ellas corta nada. Son la razón por la que las máquinas que sí cortan pueden seguir trabajando, y son esa mitad de la fábrica que nunca aparece en una fotografía.
Una nave de corte funciona con aire.
Es fácil imaginar una fábrica como las máquinas que sacan chispas. En la práctica, una nave de corte es una instalación de aire comprimido con máquinas de corte enganchadas a ella. El aire mueve la neumática de todas las máquinas de la planta. Amarra las piezas y las suelta. Despeja una mesa entre trabajos. Si falta, las máquinas impresionantes se quedan quietas, por nuevas que sean.
Así que cuando añadimos capacidad para cortar más aluminio, buena parte de lo que compramos es justo esto: compresores, un secador, un depósito y la tubería que lo une todo.
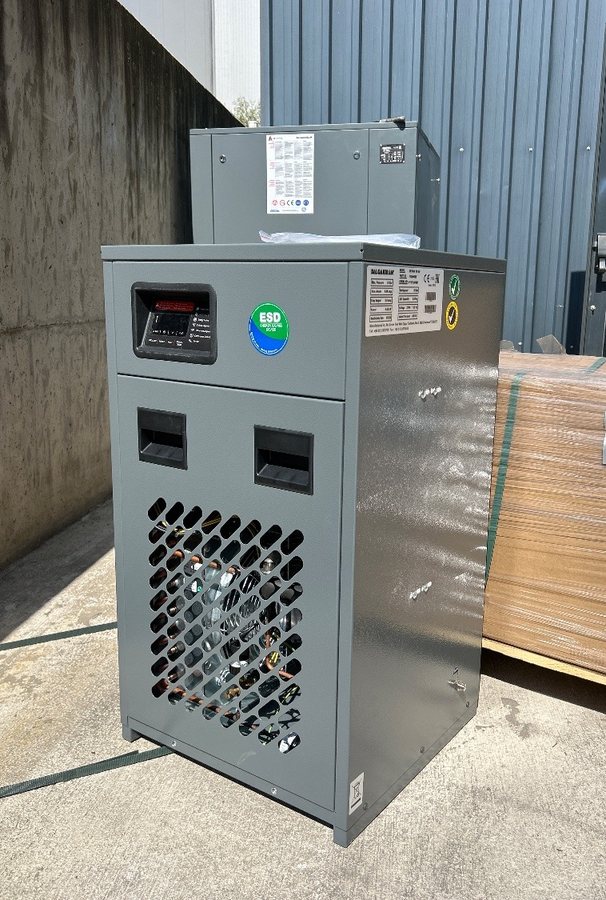
La capacidad no es la cortadora. La capacidad es la cortadora, más todo lo que tiene que cumplirse para que funcione el día entero.
Dieciséis bar, no ocho.
El compresor que está en el centro de esta entrega es una máquina de 22 kW preparada para dieciséis bar. El aire de taller corriente trabaja a siete u ocho. Esa diferencia es toda la razón de que esté aquí: la presión se fija por lo que alimenta, no por la comodidad de la tubería.
Más presión significa además que todo lo que hay aguas abajo debe estar construido en consecuencia. El secador, el depósito, los racores y la manguera llevan la misma clasificación, y por eso una entrega como esta llega como conjunto y no como una sola máquina. Es una decisión que se toma una vez, al principio, o que se paga una y otra vez después.
El secador es el que más importa.
Comprima aire y concentrará el agua que ya venía en él. Esa agua condensa después en algún punto aguas abajo — en una línea, en una válvula, sobre una pieza. Corroe la tubería desde dentro, acorta la vida de cada componente neumático al que llega y, sobre el aluminio, deja marcas en superficies que estamos a punto de recubrir.
Un secador frigorífico lo resuelve de la manera menos lucida posible: enfriar el aire, dejar que la humedad condense donde uno quiere, drenarla y mandar el aire seco. Nadie fotografía un secador. Sigue siendo el único componente que decide si el resto de la instalación se mantiene sana.
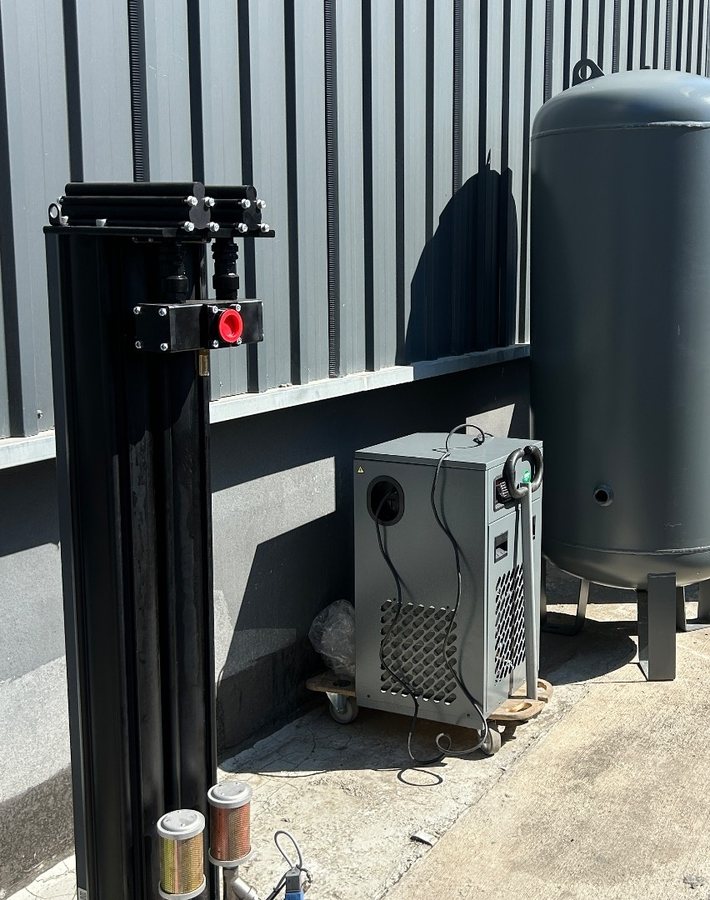
Y el depósito compra tiempo.
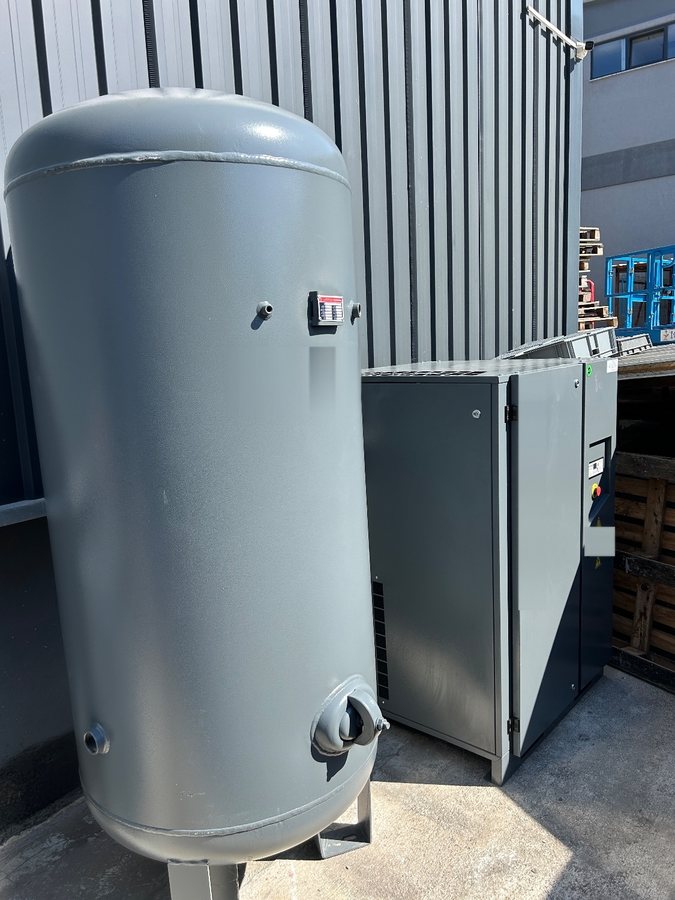
La demanda en un taller no es uniforme. Llega a golpes, y un compresor que responde solo a cada golpe se pasa la vida arrancando y parando. El depósito absorbe eso. Guarda una reserva, aplana los picos, mantiene la presión estable en el extremo lejano de la nave y deja que los compresores trabajen de una forma que no los desgasta.
La presión estable no es una comodidad. Es la diferencia entre una máquina que a las cuatro de la tarde se comporta igual que a las ocho de la mañana y otra que no.
Lo que esto compra de verdad: horas.
Nada de esto hace un corte más rápido. Lo que hace es eliminar los motivos por los que una línea de corte se para: la presión que cae cuando tres máquinas tiran a la vez, la humedad que alcanza una válvula, un único compresor que sostiene todo el edificio y al que hay que cuidar.
Más aluminio por la nave significa más palas, más cuerpos, más cubiertas. Esa producción la limitan las horas que las máquinas funcionan de verdad, no el número de máquinas que hay en el suelo. Esta entrega va de esas horas.
Siete máquinas recibidas.
Ninguna corta.
Todas son la razón por la que podemos cortar más.
Las fotografías de esta página son nuestras, tomadas cuando se entregó el equipo y antes de instalar nada.